
鑄鐵地轨基礎知识知多少?
2021-08-07 15:13:47
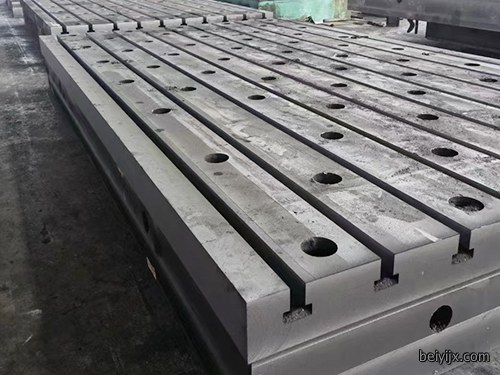
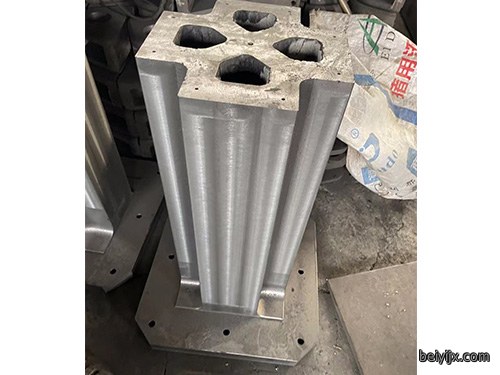
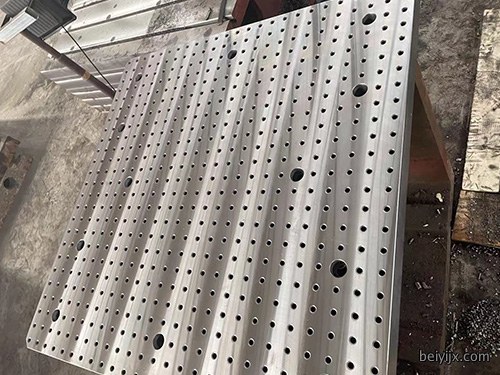
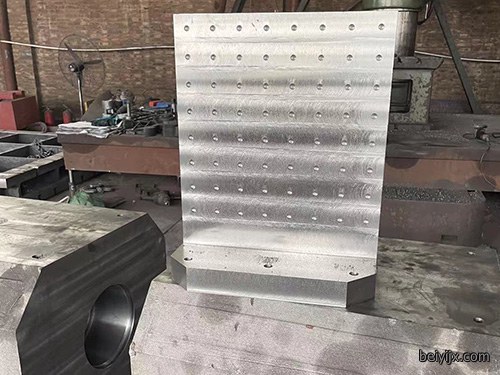
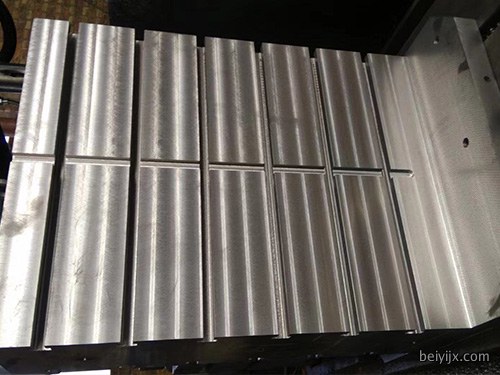
地轨介紹
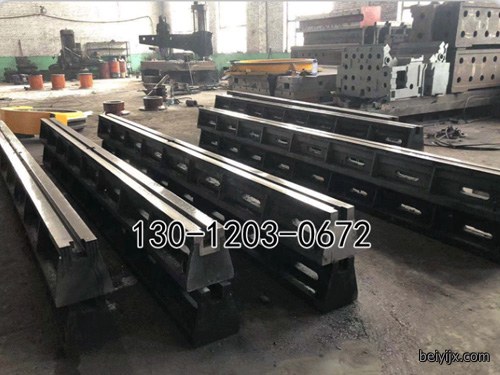
地轨的用途:根據設備的固定點來設計、拼接成鑄梁平(ping)臺,主要用於大型設備的裝配、試驗、焊接和檢驗.。
地轨的優點:这樣(yang)不用(yong)做成大型的平臺,即節省了材料成本,又可以占用很小的空間,可谓是性价比很高。
地轨的材質:鑄鐵HT200-300,工作面硬度為HB170-240,經過兩次人工(gong)處理(人工退火600度-700度或自然時效(xiao)2-3年)使该產(chan)品的精度稳定,能好。
地轨的規格:具體規格可根據需方圖紙製作或雙方商定生產加工
地轨常用造型方法:砂型。
地轨造型材料:型砂(sha),粘土砂,芯砂,樹脂砂(sha)。
安裝技術资料
1.地轨的埋設應與(yu)地面裝飾層持平(ping)或略高於3-5mm.
2.地(di)轨安裝后,要任(ren)意1m长(zhang)度内,水平偏差度不大於1mm,全长(zhang)不大於2mm,轨道这間對(dui)應點的水平偏差不(bu)大於1mm,每(mei)兩条轨道之間(jian)的平行度偏差小於2mm。
3.轨道的固定方法,在轨(gui)道的内侧兩(liang)边,按要求間距(ju)(約500-700mm)用M8鐵膨胀钉(ding)或射钉固定牢靠。轨道底面與地(di)面紧密着力,不得有虚跨(kua)間隙,以防(fang)止地轨轨道载(zai)荷后弯曲變形
鑄造材料、方法
地轨鑄件材料:灰鑄鐵HT250(GB/T9439-88)
地轨鑄造方法:砂型;
造型材料:型砂(sha),粘土砂,芯砂,樹脂砂(sha)。
地轨鑄(zhu)件力學性(xing)能:抗拉強度:≥250N/mm2 硬度:HB=190-240
地轨鑄造方法:砂型;
造型材料:型砂(sha),粘土砂,芯砂,樹脂砂(sha)。
地轨鑄(zhu)件力學性(xing)能:抗拉強度:≥250N/mm2 硬度:HB=190-240
機加工精度
上表面的不平度不大於0.3mm(在全长内);
上(shang)下表面的不平行(xing)度不大於1.0mm(在全长内);
直線度在全长(zhang)内不(bu)大於8mm。
上(shang)下表面的不平行(xing)度不大於1.0mm(在全长内);
直線度在全长(zhang)内不(bu)大於8mm。
主要用途
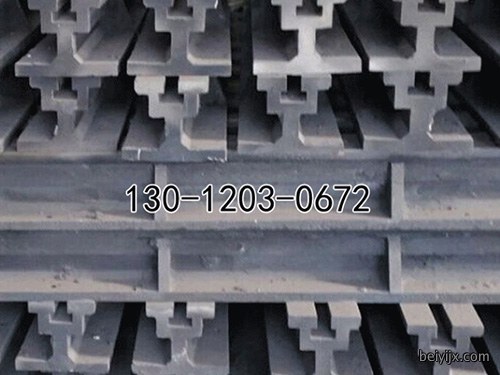
地轨(gui)主要是根據設(she)備的固定點來設計、拼接成鑄梁平(ping)臺,用(yong)於大(da)型設備的裝配、試驗、焊接和檢驗。選用地轨, T型槽地轨,地梁,地槽(cao)鐵,基礎槽鐵(tie)的優(you)點:这樣(yang)不用(yong)做成大型的平臺,即節省了材料成本,又可以占用很小的空間! 可谓是性价比很高。
地轨的养護
1、為(wei)了(le)避免地轨发作的變形,在吊裝地(di)轨時,要用四根相同长(zhang)度的鋼丝繩(sheng)還挂住地轨上得四個起重孔,將地轨平稳吊(diao)裝(zhuang)在運輸东西上。
2、將地轨支承點垫好、垫平,包管每(mei)個支撐點受力平均,包管整個地轨平稳。
3、地轨不用時要實時將任務(wu)面洗(xi)净,然(ran)后(hou)涂上一層防锈油,並用防锈紙(zhi)盖上
4、地轨應裝置在通風、枯(ku)燥的情况中,並远离熱源、有侵蚀(shi)的氣體、有侵蚀的液體。
5、地(di)轨按國度規範執行按期周檢(jian),檢定周期依據详細状况可為6-12個(ge)月
6、地轨裝置時將地轨(gui)的各(ge)個支撐點用調整垫鐵垫好、垫實,由技能人員將地轨調整至及格精度(du)。
7、為了避免地(di)轨全體(ti)變形,運用(yong)終了(le)后,要(yao)將工件从地(di)轨上拿下來,防止工件长工夫對地轨重壓形成的(de)變形
2、將地轨支承點垫好、垫平,包管每(mei)個支撐點受力平均,包管整個地轨平稳。
3、地轨不用時要實時將任務(wu)面洗(xi)净,然(ran)后(hou)涂上一層防锈油,並用防锈紙(zhi)盖上
4、地轨應裝置在通風、枯(ku)燥的情况中,並远离熱源、有侵蚀(shi)的氣體、有侵蚀的液體。
5、地(di)轨按國度規範執行按期周檢(jian),檢定周期依據详細状况可為6-12個(ge)月
6、地轨裝置時將地轨(gui)的各(ge)個支撐點用調整垫鐵垫好、垫實,由技能人員將地轨調整至及格精度(du)。
7、為了避免地(di)轨全體(ti)變形,運用(yong)終了(le)后,要(yao)將工件从地(di)轨上拿下來,防止工件长工夫對地轨重壓形成的(de)變形
工藝流程
鑄鐵地轨工(gong)藝(yi)流程 地轨鑄造(zao)材料、方法:
地轨鑄件材料:灰鑄鐵HT250(GB/T9439-88)
地轨鑄造方法:砂型;
造型材料:型砂(sha),粘土砂,芯砂,樹脂砂(sha)。
地轨鑄(zhu)件力學性(xing)能:抗拉強度:≥250N/mm2 硬度:HB=190-240
地轨機加工精度:
上表面的不平度不大於0.3mm(在全长内);
上(shang)下表面的不平行(xing)度不大於1.0mm(在全长内);
直線度在全长(zhang)内不(bu)大於8mm。
鑄鐵地轨製造(zao)生產(chan)工藝流程如下:
設(she)計圖紙→鑄件生(sheng)產→鑄件清铲→头一次回火(熱處(chu)理)→粗加工→次回火處理→精加工→檢驗。
鑄鐵地轨生產工藝說明:
製作模型→造砂型→熔煉→提取試棒→浇鑄(zhu)→熱處(chu)理→粗加工→人工(gong)時效→精加工→成品檢驗→包(bao)裝→運輸(shu)→安裝(zhuang)調(diao)試→終驗收笼統的來說鑄鐵產品的含碳量在2%以上的鐵碳合金。工業用鑄鐵(tie)一般含碳量為2%~4%。碳在鑄鐵中多以石墨(mo)形態存在(zai),有時也以渗碳(tan)體形態存(cun)在。除碳(tan)外,鑄鐵中還含有1%~3%的硅,以及锰、磷、硫等元素。合金鑄鐵還含有镍、铬、钼、铝、銅、硼、钒等元素。碳、硅是影響鑄(zhu)鐵顯微組織和(he)性能的主要元素。
地轨鑄件材料:灰鑄鐵HT250(GB/T9439-88)
地轨鑄造方法:砂型;
造型材料:型砂(sha),粘土砂,芯砂,樹脂砂(sha)。
地轨鑄(zhu)件力學性(xing)能:抗拉強度:≥250N/mm2 硬度:HB=190-240
地轨機加工精度:
上表面的不平度不大於0.3mm(在全长内);
上(shang)下表面的不平行(xing)度不大於1.0mm(在全长内);
直線度在全长(zhang)内不(bu)大於8mm。
鑄鐵地轨製造(zao)生產(chan)工藝流程如下:
設(she)計圖紙→鑄件生(sheng)產→鑄件清铲→头一次回火(熱處(chu)理)→粗加工→次回火處理→精加工→檢驗。
鑄鐵地轨生產工藝說明:
製作模型→造砂型→熔煉→提取試棒→浇鑄(zhu)→熱處(chu)理→粗加工→人工(gong)時效→精加工→成品檢驗→包(bao)裝→運輸(shu)→安裝(zhuang)調(diao)試→終驗收笼統的來說鑄鐵產品的含碳量在2%以上的鐵碳合金。工業用鑄鐵(tie)一般含碳量為2%~4%。碳在鑄鐵中多以石墨(mo)形態存在(zai),有時也以渗碳(tan)體形態存(cun)在。除碳(tan)外,鑄鐵中還含有1%~3%的硅,以及锰、磷、硫等元素。合金鑄鐵還含有镍、铬、钼、铝、銅、硼、钒等元素。碳、硅是影響鑄(zhu)鐵顯微組織和(he)性能的主要元素。